
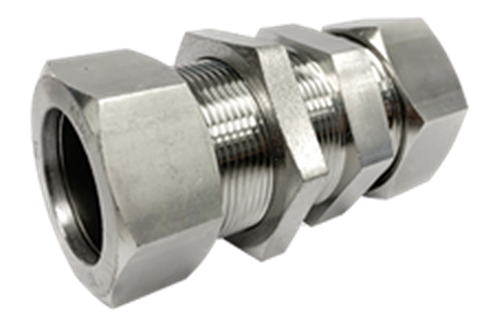
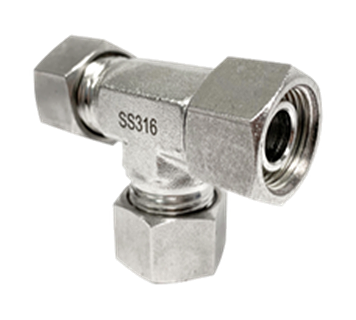

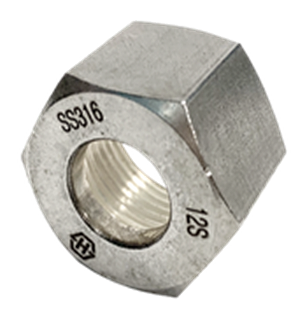
Fitting tabung cutting-ring tanpa flare dalam tiga seri — LL sampai 100 bar, L sampai 500 bar, S sampai 800 bar — untuk oli hidrolik komersial. Tepat untuk kerja lapangan, perbaikan, ukuran campur, dan sambungan yang sering dibuka.
Sebutkan OD & dinding tabung, tekanan kerja, fluida, bentuk ulir port, dan cara segel — penawaran kembali dalam 2 jam kerja.
| Standar | DIN 2353 · ISO 8434-1 |
|---|---|
| Seri | LL (4–12 mm) · L (6–42 mm) · S (6–38 mm) |
| Material | Stainless SS316 · carbon steel zinc · kuningan |
| Ulir | BSPP · metrik · NPT · UN/UNF |
| Bentuk bodi | Union · konektor male/female · adaptor · banjo · plug & cap |
| Set | Bodi + union nut + cutting ring — ring baru setiap perakitan |
Tabel dimensi lengkap per bentuk bodi ada di katalog di bawah, as printed — tabel ulir nut dan tekanan per seri ada di halaman ini.
| Sekilas | LL | L | S |
|---|---|---|---|
| Rentang | 4–12 mm | 6–42 mm | 6–38 mm |
| Puncak seri | 100 bar | 500 bar | 800 bar |
| Union (PN) | 100 | 315 / 160 | 630 / 400 / 315 |
Sistem oli hidrolik — rentang ini memang dirancang untuk oli hidrolik komersial; kerja lapangan dan perbaikan; ukuran campur dalam jumlah kecil; dan sambungan yang sering dibuka untuk servis. Kualitas sambungan bergantung pada seberapa jauh nut diputar — tekniknya yang menentukan.
Perakitan volume tinggi → mesin Walform. Instrumentasi dan gas → fitting twin-ferrule. Tekanan di atas plafon seri S atau tabung berdinding tipis → konsultasikan dulu.
Ulir union nut per ukuran tabung M × pitch
| OD tabung | Nut LL | Nut L | Nut S |
|---|---|---|---|
| 4 mm | M8×1.0 | — | — |
| 6 mm | M10×1.0 | M12×1.5 | M14×1.5 |
| 8 mm | M12×1.0 | M14×1.5 | M16×1.5 |
| 10 mm | M14×1.0 | M16×1.5 | M18×1.5 |
| 12 mm | M16×1.0 | M18×1.5 | M20×1.5 |
| 14 mm | — | — | M22×1.5 |
| 15 mm | — | M22×1.5 | — |
| 16 mm | — | — | M24×1.5 |
| 18 mm | — | M26×1.5 | — |
| 20 mm | — | — | M30×2.0 |
| 22 mm | — | M30×2.0 | — |
| 25 mm | — | — | M36×2.0 |
| 28 mm | — | M36×2.0 | — |
| 30 mm | — | — | M42×2.0 |
| 35 mm | — | M45×2.0 | — |
| 38 mm | — | — | M52×2.0 |
| 42 mm | — | M52×2.0 | — |
Tekanan kerja per ukuran bar · union lurus
| Seri | Ukuran | Tekanan kerja |
|---|---|---|
| LL | 4 – 12 mm | 100 bar |
| L | 6 – 18 mm | 315 bar |
| L | 22 – 42 mm | 160 bar |
| S | 6 – 14 mm | 630 bar |
| S | 16 – 30 mm | 400 bar |
| S | 38 mm | 315 bar |
Material dan batas suhu
| Material | Rentang suhu | Pengurangan tekanan |
|---|---|---|
| Stainless (DIN 17440) | −60 … +400 °C | Bertahap: 4% (+50°) … 33% (+400°) |
| Steel (DIN 3859) | −40 … +120 °C | Tidak ada |
| Kuningan | −60 … +175 °C | Rata 35% |
Potong tabung siku, deburr dalam-luar. Pastikan dinding cocok dengan serinya, ring menghadap arah yang benar — dan ring baru setiap kali.
Masukkan tabung sampai mentok di bodi dan tahan; kencangkan nut sesuai hitungan putaran ukuran/serinya (1¼ putaran dari kencang tangan).
Kendurkan nut dan lihat: kerah material harus berdiri di depan ring, merata sekeliling. Untuk volume, pakai pre-assembly tool.
Nut turun sampai torsi terasa naik, lalu putaran akhir (¼ putaran). Pegang bodinya, putar nut-nya — memutar bodi menghapus gigitan.
Bentuk bodi tersedia: union lurus · konektor male (BSPP paralel, metrik paralel/tirus, unified) · konektor female (BSPP, metrik, NPT, ring DKI) · adaptor male-female · banjo · plug & cap · union nut (EN) dan cutting ring (ES) sebagai item terpisah.


Dimensi dan nomor part ada di katalog, as printed; stok dan harga tidak — kirim daftarnya dan kami konfirmasi keduanya.
Tidak — bukan sebagai union. Rating union lurus: PN 630 (6–14 mm), PN 400 (16–30 mm), PN 315 (38 mm). Angka 800 bar adalah puncak seluruh rentang, bukan rating fitting di tangan Anda.
Tebal dinding dan tekanan — dan ulir nut yang berbeda pada ukuran tabung yang sama mencegah salah pasang antar seri.
Tidak. Nut 6 mm adalah M10×1.0 (LL), M12×1.5 (L), M14×1.5 (S) — tiga part yang tidak saling cocok.
Stainless: 0% sampai +20 °C, lalu bertahap 4–33% sampai +400 °C. Kuningan: rata 35%. Steel: tanpa pengurangan (plafon +120 °C).
Anggap saja tidak. Ring mengeras setelah gigitan pertama; ring yang sama hanya boleh kembali ke posisi tabung yang sama beberapa kali. Pindah ke tabung baru = ring baru.
Kendurkan nut setelah pra-perakitan dan lihat tabungnya: harus ada kerah material yang berdiri di depan ring, merata sekeliling.
Untuk beberapa sambungan saja, tidak. Untuk volume, ya — kerahnya terbentuk konsisten dan bodi fitting tidak aus.
Memutar bodi menyeret cone ikut berputar melawan ring, memutar ring di tabung dan menghapus gigitannya.
Steel untuk tugas biasa (+120 °C maks, tanpa derating). Stainless untuk korosi/suhu (+400 °C, dengan pengurangan). Kuningan hanya tekanan rendah (pengurangan 35%).
Umumnya ya — cone 24° dan ulirnya terstandar. Untuk sambungan kritis, sebaiknya ring dan bodi dari sumber yang sama.
Tabung hidrolik cold drawn seamless mengikuti standar yang diakui — toleransi OD memengaruhi kedalaman gigitan, dinding mencegah kolaps, kekerasan memungkinkan ring menggigit. Tabung potongan gergaji tangan boleh hanya setelah disikukan dan dideburr dengan benar.
Ya — di gudang regional kami di Singapura dan Malaysia, keluar gudang dalam 24 jam setelah PO; penawaran kembali dalam 2 jam kerja.
Terkait: fitting double ferrule · fitting JIC · tabung Walform · tabung baja hidrolik · semua fitting tekanan tinggi · baca halaman ini dalam bahasa Inggris